Laserbeschriftung nach industriellen Behandlungsverfahren: Lesbarkeit und Rückverfolgbarkeit sicherstellen
Entscheidend ist nicht nur die Markierung selbst, sondern ihre Lesbarkeit nach den folgenden Fertigungsschritten.
Kathodische Tauchlackierung (KTL), Lackierung, Kugelstrahlen, Sandstrahlen, Wärmebehandlung, Zerspanung und Phosphatierung können eine Kennzeichnung verändern. Beschichtungen können sie überdecken, Strahlverfahren ihre Oberflächenstruktur verändern und spanende Verfahren Material abtragen. Wärmebehandlungen können den Kontrast verringern.
Für eine durchgängige Rückverfolgbarkeit muss der Code auch nach diesen Prozessschritten zuverlässig auslesbar bleiben – je nach Anwendung über den gesamten Lebenszyklus des Bauteils.
Die Laserbeschriftung bietet dafür verschiedene Möglichkeiten. Sie arbeitet berührungslos und eignet sich für zahlreiche Werkstoffe. Durch die Abstimmung der Markierparameter lassen sich Tiefe, Oberflächenstruktur und Kontrast an die nachgelagerten Behandlungen anpassen.
Die Markierparameter entscheiden über die Beständigkeit: Derselbe Laser kann unterschiedliche Markierergebnisse erzeugen. Ob eine Kennzeichnung nach der Behandlung lesbar bleibt, hängt unter anderem von der Gravurtiefe, dem Werkstoff und den nachfolgenden Prozessschritten ab. Deshalb müssen Lasersystem, Markierverfahren und Fertigungsprozess aufeinander abgestimmt werden.
Interne und durchgängige Rückverfolgbarkeit: unterschiedliche Anforderungen an die Kennzeichnung
Eine Kennzeichnung soll nicht immer dauerhaft sichtbar bleiben. Je nach Anwendung kann sie nur während der Fertigung benötigt werden oder auch nach der Endbehandlung lesbar sein müssen.
Interne Rückverfolgbarkeit: Die Kennzeichnung dient der Identifikation während der Fertigung. Bei manchen Anwendungen soll sie nach der Endbehandlung nicht mehr sichtbar sein.
Ein Beispiel sind Buchstaben zur Kennzeichnung der Antriebsvariante an einer Fahrzeugtür. Sie dienen bei der Montage als Verwechslungsschutz und werden anschließend von der Lackierung überdeckt.
Durchgängige Rückverfolgbarkeit: Die Kennzeichnung muss auch nach der Behandlung lesbar bleiben. Das betrifft beispielsweise Seriennummern oder DataMatrix-Codes, die für weitere Prozessschritte oder beim Endkunden benötigt werden.
Im gezeigten Anwendungsfall erfüllt ein Laser beide Anforderungen an derselben Fahrzeugtür: Nach der KTL-Beschichtung und der schwarzen Lackierung sind die Buchstaben EL/TH nicht mehr sichtbar, während die Seriennummer lesbar bleibt. Dafür werden unterschiedliche Markierparameter verwendet.
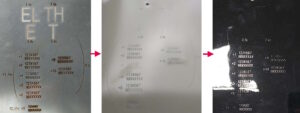
Laserbeschriftung nach der Behandlung: Beispiele aus der Serienproduktion
Die folgenden Anwendungen zeigen, wie sich die Laserbeschriftung auf unterschiedliche Fertigungsprozesse abstimmen lässt. Die Ergebnisse beziehen sich auf die jeweils geprüften Bauteile und Prozessbedingungen.
Lesbare Lasermarkierung nach kathodischer Tauchlackierung (KTL / E-Coat)
Auf Stahl und Aluminium können abgestimmte Markierparameter dafür sorgen, dass ein vor der KTL-Beschichtung aufgebrachter DataMatrix-Code auch nach der Behandlung lesbar bleibt.
Das gezeigte Beispiel stammt aus dem Karosseriebau (Body-in-White). Ein Bauteil wird vor dem Durchlauf durch das KTL-Bad mit einem DataMatrix-Code und zugehörigem Klartext gekennzeichnet.
Nach der Beschichtung bleibt der Code zuverlässig auslesbar. Die Markierzeit beträgt in dieser Anwendung 12 Sekunden.
Lesbare Lasermarkierung nach Sandstrahlen oder Kugelstrahlen
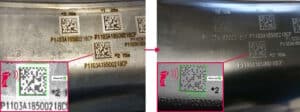
Strahlverfahren können die Oberfläche und die Geometrie der Codezellen verändern. Damit ein DataMatrix-Code anschließend lesbar bleibt, müssen die Markierparameter auf das Strahlverfahren abgestimmt werden. Dabei spielt unter anderem die Korngröße des Strahlmittels eine Rolle.
Bei einem Aluminium-Getriebegehäuse wurde die Lesbarkeit nach der Behandlung an neun unterschiedlichen Markierpositionen geprüft. Je nach Codegröße beträgt die Markierzeit 6 bis 10 Sekunden, bei einer Markiertiefe von etwa 0,2 mm.
Lesbare Lasermarkierung nach Zerspanung oder Schleifen
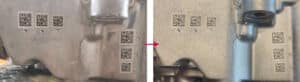
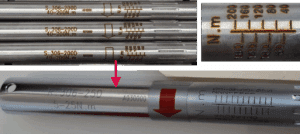
Wird die markierte Oberfläche anschließend spanend bearbeitet oder geschliffen, muss die Gravurtiefe den vorgesehenen Materialabtrag berücksichtigen. Nach der Bearbeitung muss ausreichend Markiertiefe für eine lesbare Kennzeichnung verbleiben.
Dieses Beispiel zeigt die Kennzeichnung einer rohrförmigen Komponente eines Drehmomentschlüssels. Nach der Markierung wird die Oberfläche geschliffen. Die erzielte Markiertiefe beträgt 0,2 mm, die Taktzeit einschließlich Rohrdrehung 38 Sekunden.
Lesbare Lasermarkierung nach Warmumformung (Hot Stamping)
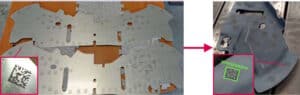
Wärmebehandlungen und Phosphatierung können den Oberflächenzustand und damit den Kontrast einer Laserkennzeichnung verändern. Die Markierparameter müssen deshalb auf die jeweilige Prozessfolge abgestimmt werden.
Im gezeigten Anwendungsfall wird ein Blechbauteil aus dem Automobilbau nach der Markierung auf 950 °C erhitzt. Mit den gewählten Parametern bleibt der DataMatrix-Code nach der Behandlung mit einem Standard-Lesesystem auslesbar. Die Markierzeit beträgt 2 Sekunden für einen Code mit einer Größe von 12 × 12 mm.
Machbarkeit prüfen: Laserbeschriftung an Ihren Bauteilen testen
Ob eine Kennzeichnung nach der Behandlung lesbar bleibt, hängt von Werkstoff, Bauteilgeometrie, Markierparametern und Fertigungsprozess ab. Allgemeine Empfehlungen ersetzen deshalb keinen Versuch unter realen Prozessbedingungen.
Gemeinsam definieren wir die Anforderungen: Markierinhalt, Codegröße, Taktzeit und nachgelagerte Behandlungen. Anschließend werden repräsentative Musterteile markiert und durch Ihren Produktionsprozess geführt. Nach der Behandlung wird die Lesbarkeit geprüft. Auch die Lesekonfiguration mit Objektiv, Beleuchtung und Lesewinkel wird in die Optimierung einbezogen.
Die Ergebnisse werden in einem Machbarkeitsbericht dokumentiert. So erhalten Sie eine fundierte Grundlage für die Auswahl Ihrer Laserbeschriftungslösung.