Fallstudie
Rückverfolgbarkeit gekrümmter Bauteile in der Luft- und Raumfahrt
Dauerhafte, lesbare Markierung auf kleinen zylindrischen Ventilkörpern zur Sicherstellung der internen und externen Rückverfolgbarkeit in einer Fertigungsumgebung der Luft- und Raumfahrt.
30-W-Faserlaser für eine Taktzeit von 5 Sekunden
Die 30-W-Quelle wurde ausgewählt, um die Taktzeit von 5 Sekunden pro Bauteil auf Komponenten aus Edelstahl, Messing und Kupfer einzuhalten.
Standardkonfiguration mit Drehachse, keine Sonderkonstruktion
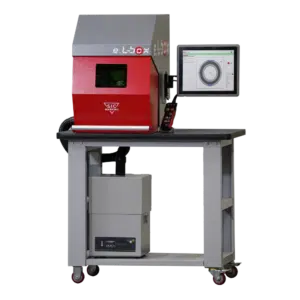
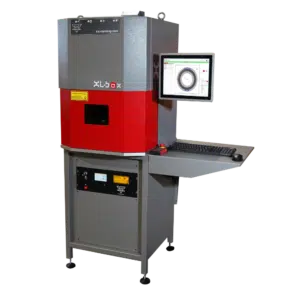
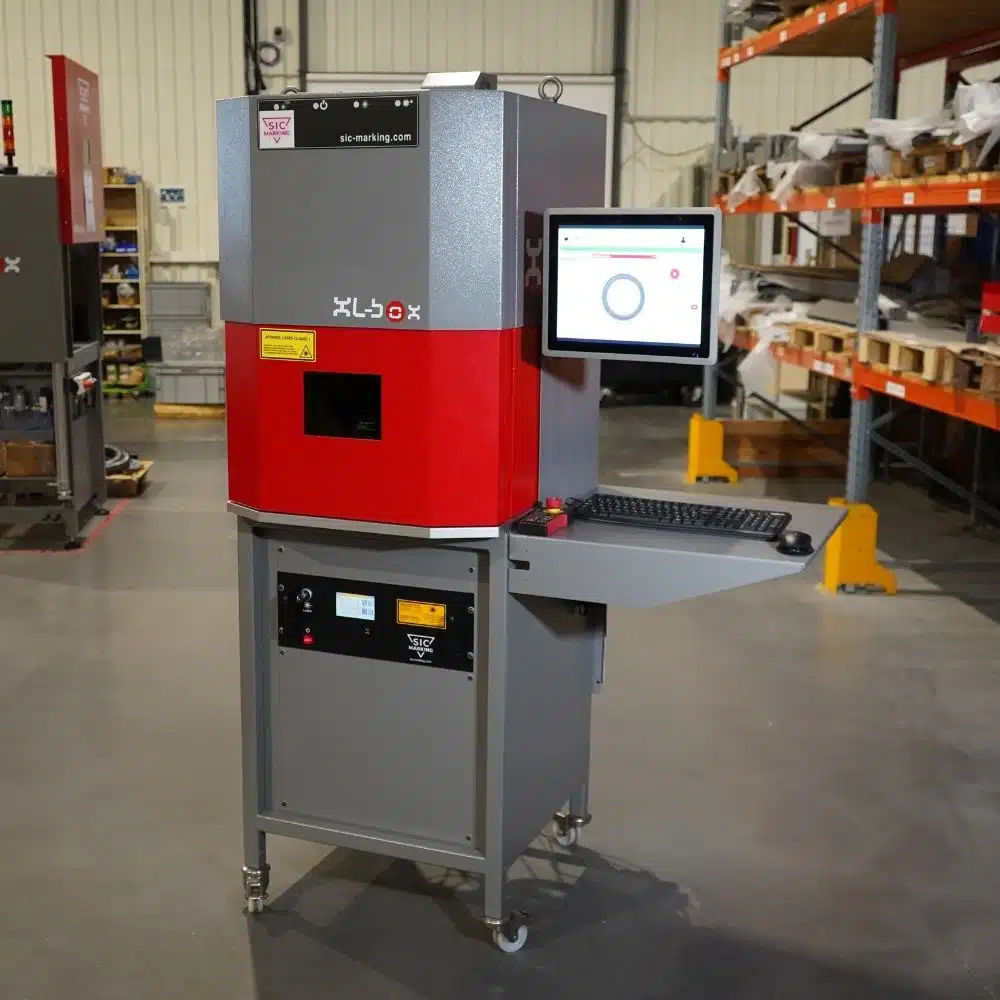
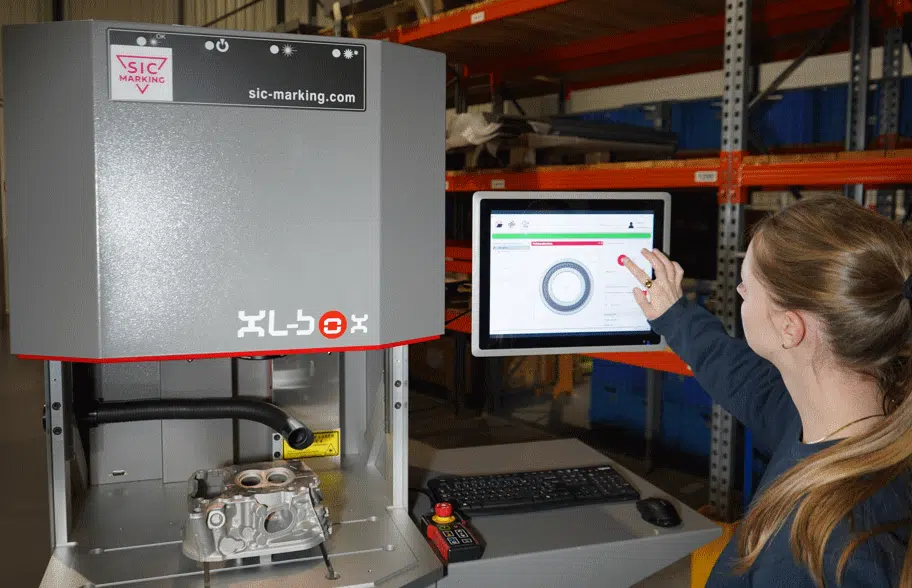
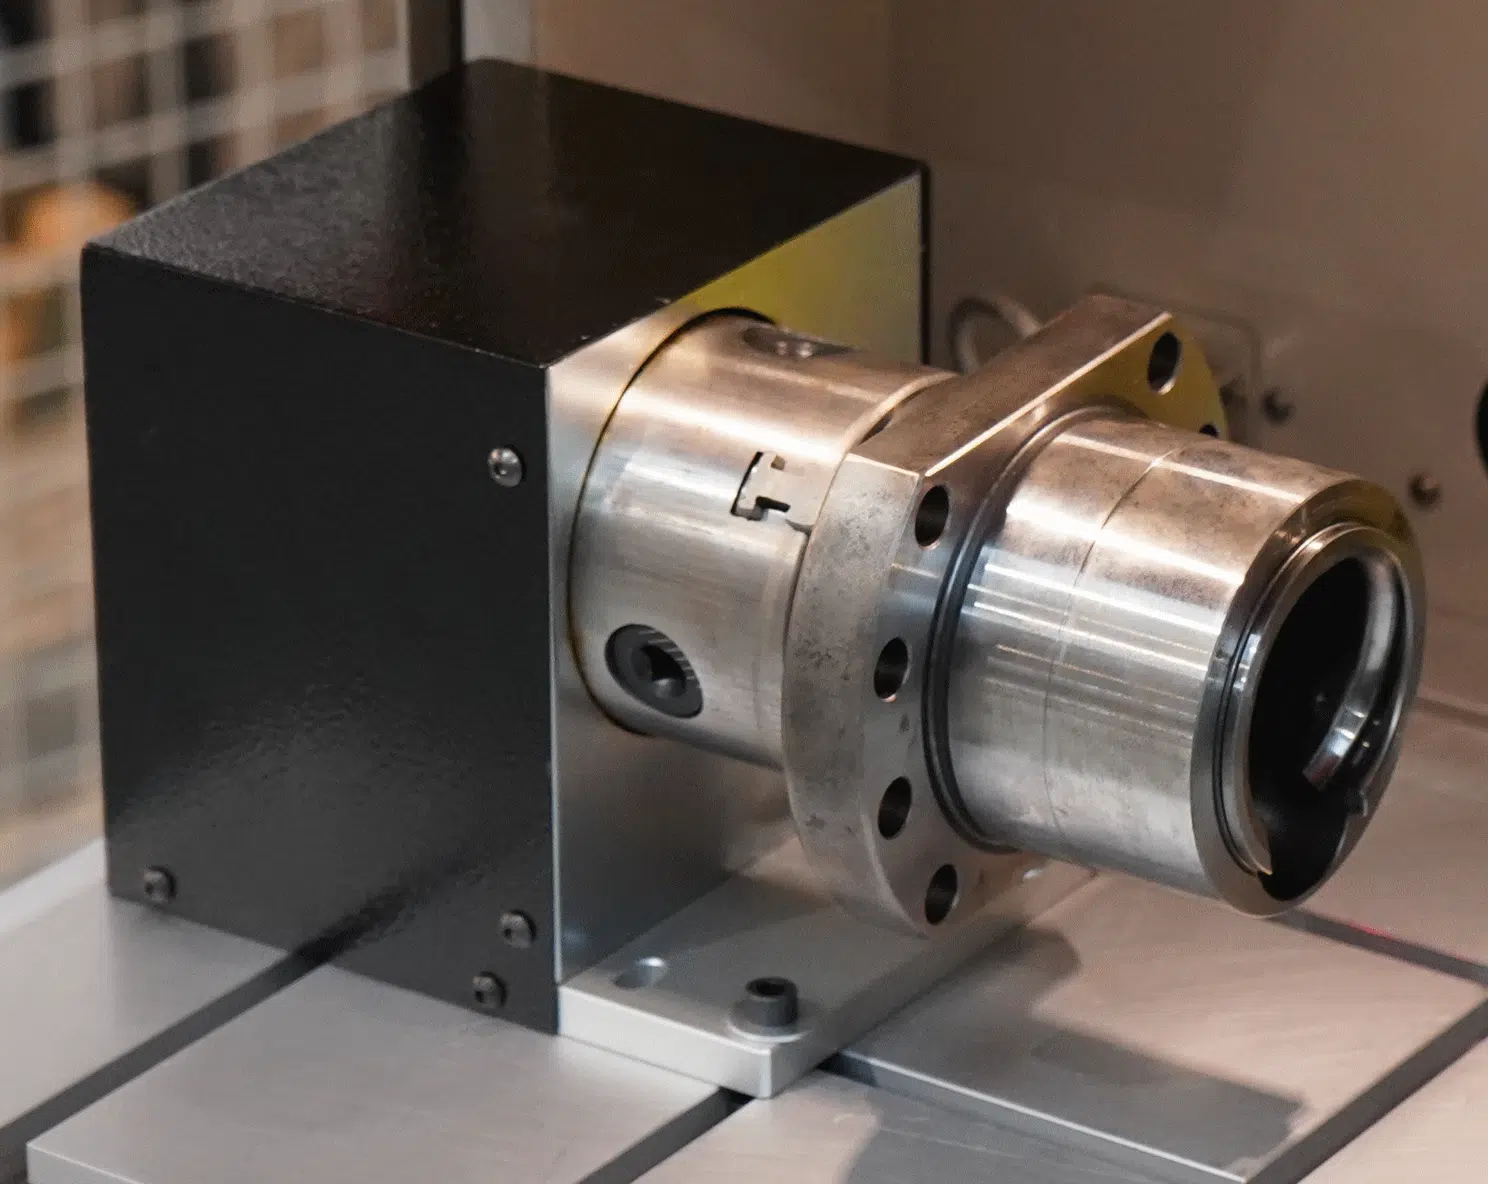
Die XL Box EASY mit Drehachse markiert den gesamten Umfang runder Bauteile – in einer Standardkonfiguration mit Werkstückaufnahme, 254-mm-Objektiv und Absaugung.
Taktzeit und Markierqualität
Taktzeit von 5 Sekunden bereits ab den ersten Produktionsläufen erreicht, mit spezifikationskonformer Markierqualität auf allen drei Werkstoffen.
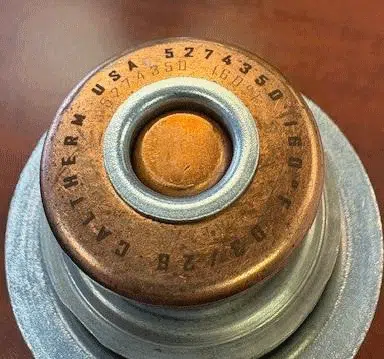
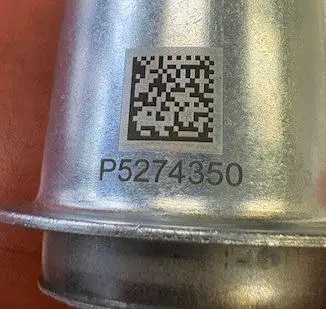
Der Kunde fertigt thermostatische Druckregelventile, die in der Luft- und Raumfahrt in Thermomanagementsystemen eingesetzt werden. Jeder Ventilkörper benötigt eine dauerhafte, lesbare Markierung mit Seriennummer, Arbeitsgangnummer und Firmennamen. Diese Markierungen dienen sowohl der internen Rückverfolgbarkeit in der Fertigung als auch der externen Identifikation über die gesamte Einsatzdauer des Bauteils – einschließlich der Möglichkeit, Fertigungsfehler bis auf bestimmte Produktionslose zurückzuverfolgen.
Das bisherige Markierverfahren konnte den geforderten Durchsatz nicht erreichen. Die Fertigung läuft im Dreischichtbetrieb mit jeweils einem Bediener pro Schicht in einer sauberen Produktionsumgebung. Jede Markierlösung musste gleichbleibende Ergebnisse im Takt von 5 Sekunden pro Bauteil liefern, ohne den Arbeitsablauf des Bedieners komplexer zu machen.
Die zentrale Schwierigkeit war geometrischer Natur: Ventilkörper sind kleine, runde Bauteile mit gekrümmter Außenfläche. Eine saubere, lesbare Markierung auf einer zylindrischen Oberfläche in kurzer Taktzeit auf fertig bearbeitetem Edelstahl zu erzielen und zugleich Bauteile aus Messing und Kupfer auf derselben Linie zu verarbeiten, erforderte eine Lösung, die sowohl die Krümmung als auch die Werkstoffvielfalt beherrscht, ohne Qualität oder Taktzeit zu beeinträchtigen.
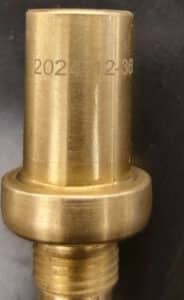
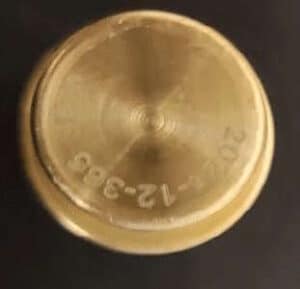
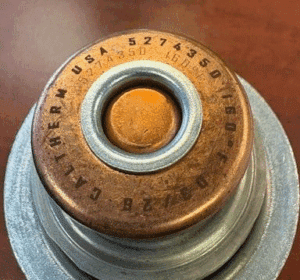
Die Ventilkörper sind kleine zylindrische Bauteile. Beim Markieren einer gekrümmten Oberfläche mit einer Laserkonfiguration mit ebenem Markierfeld verlässt der Fokuspunkt die Oberfläche, sobald sich die Geometrie wegkrümmt – das Ergebnis sind ungleichmäßige oder unlesbare Zeichen. Für diesen Bauteiltyp ist eine Drehachse erforderlich, um die gesamte Oberfläche des Bauteils zu markieren.
Auf der Produktionslinie werden drei Werkstoffe verarbeitet: Edelstahl, Messing und Kupfer. Jeder Werkstoff absorbiert die Laserenergie unterschiedlich, weshalb SIC MARKING für jedes Material angepasste Markierparameter definieren und bereitstellen musste, um eine gleichbleibende Markierqualität über das gesamte Bauteilspektrum sicherzustellen.
Der Prozess läuft manuell, mit einem Bediener pro Schicht im Dreischichtbetrieb. Die Konfiguration musste so einfach gehalten sein, dass sie unabhängig vom jeweiligen Bediener an der Station wiederholgenaue Ergebnisse liefert.
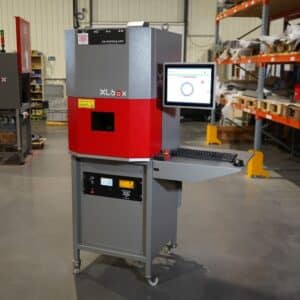
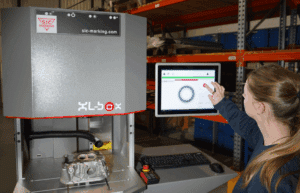
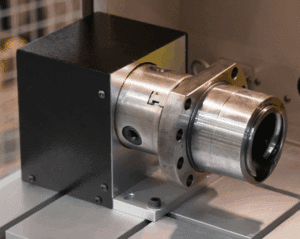
SIC MARKING empfahl die XL Box EASY, ausgestattet mit einer 30-W-Faserlaserquelle, kombiniert mit einer Drehachse, einer spezifischen Werkstückaufnahme und einem Objektiv mit 254 mm Brennweite. Zur Sicherung der Luftqualität in der sauberen Produktionsumgebung wurde eine Absaugeinheit von Fumex integriert.
Die 30-W-Quelle wurde gezielt ausgewählt, um die geforderte Taktzeit von 5 Sekunden einzuhalten.
Die Drehachse ermöglicht es dem System, den gesamten Umfang des Ventilkörpers zu markieren.
Das 254-mm-Objektiv bietet ein Arbeitsfeld, das auf die kleinen Bauteilabmessungen und die für lesbare alphanumerische Inhalte erforderliche Zeichengröße abgestimmt ist. Die gesamte Konfiguration besteht aus Standardkomponenten aus dem bestehenden Produktprogramm von SIC MARKING und wurde ohne Sonderkonstruktion an die Anforderungen des Kunden an die Werkstückaufnahme angepasst.
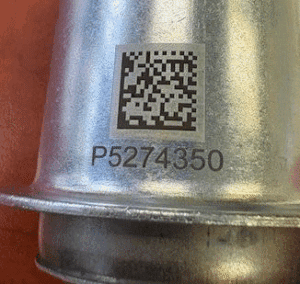
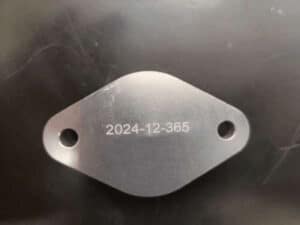
Das System erreichte die Ziel-Taktzeit von 5 Sekunden pro Bauteil bereits ab den ersten Produktionsläufen. Die Markierqualität erfüllte die Lesbarkeitsanforderungen für Seriennummern, Arbeitsgangnummern und Firmenkennzeichnung – sowohl auf Ventilkörpern aus Edelstahl als auch auf Bauteilen aus Messing und Kupfer.
SIC MARKING lieferte die Markierdateien sowie die auf jeden Werkstoff abgestimmten Laserparameter, sodass der Kunde die Produktion mit einer validierten Konfiguration aufnehmen konnte, anstatt Zeit in die eigene Parameterentwicklung zu investieren.
Jedes Bauteil trägt nun eine dauerhafte Kennzeichnung, die sowohl die interne Nachverfolgung von Fertigungsfehlern als auch die externe Rückverfolgbarkeit über den gesamten Produktlebenszyklus unterstützt. Die Standardkonfiguration, manuell im Dreischichtbetrieb betrieben, liefert wiederholgenaue Ergebnisse ohne bedienerabhängige Nachjustierungen. Die während der Qualifizierung dokumentierten Markierprotokolle an Musterteilen und Bauteilfotos bestätigten, dass Markierqualität und Produktionsrate die definierten Spezifikationen erfüllen.
Unsere Lösungen
Entdecken Sie unsere Produkte
Entdecken Sie unsere führenden Systeme für Laser-, Nadel- und Ritzmarkierung: tragbare Markiergeräte, integrierbare Module für Fertigungslinien und autarke Markierstationen.